变频器维修的工程逻辑:从故障树到寿命周期管理的实践路径
在制造业的电气控制系统中,变频器承担着电机调速与能耗优化的核心职能。据中国电器工业协会变频器分会统计,2023年国内低压变频器市场规模约280亿元,保有量超过1500万台。庞大的存量意味着维修需求持续存在——行业调研显示,变频器年均故障率在3%至5%之间,其中因元器件老化引发的故障占比接近六成。对制造企业而言,变频器维修不只是"坏了再修"的被动行为,而是一项涉及故障诊断、器件更换、参数恢复与寿命评估的系统工程。
一、故障分布的真实图谱
某第三方维修机构对2023年受理的4200台低压变频器维修工单做过分类统计,故障构成大致如下:
- 直流母线电容失效(含鼓包、容量衰减)约占31%,是首要故障源;
- IGBT功率模块击穿或驱动电路损坏约占22%;
- 整流桥与充电电阻故障约占14%;
- 开关电源板故障约占12%;
- 散热风扇与风道堵塞导致的过热保护约占9%;
- 主控板、通信接口及参数丢失等约占8%;
- 其他(接触器、接线端子烧蚀等)约占4%。
这组数据揭示了一个常被忽视的事实:多数变频器故障并非突发性损坏,而是电解电容等易损件随运行时间累积的渐进式劣化。电容在高温环境下每升高10℃,寿命约缩短一半,这一"十度法则"在夏季车间环境温度超过45℃时尤为致命。因此,将维修窗口前移到状态监测阶段,比事后抢修更具经济性。
二、维修流程中的关键控制点
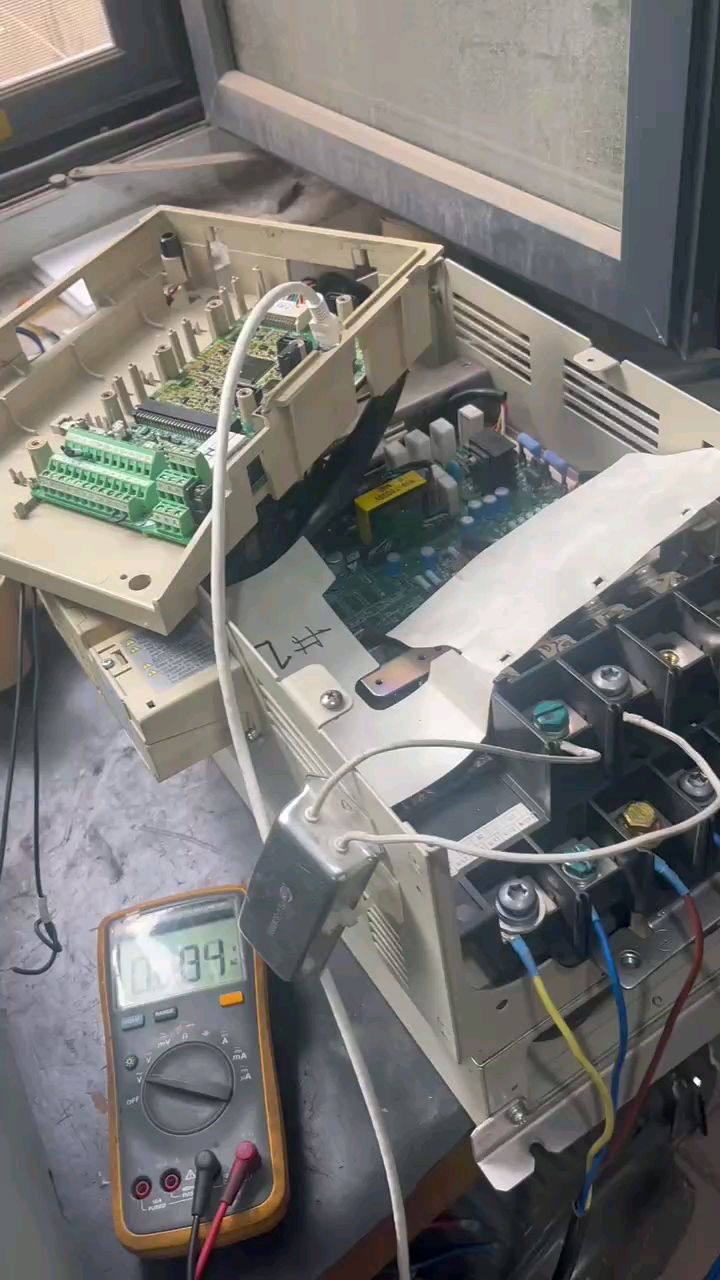
规范的变频器维修应遵循"断电验电—外观检查—静态测试—上电诊断—带载验证"的闭环流程。其中几个环节常被简化,却恰恰决定维修质量:
母线电容的检测不能只看外观。 电容鼓包易于识别,但容量衰减至额定值70%以下时外观往往正常,却已无法有效吸收纹波电流,导致母线电压波动、过压报警频发。使用电容测试仪测量容量与等效串联电阻(ESR),是判断是否更换的必要手段。
IGBT模块的检测需区分模块本体与驱动电路。 万用表二极管档可初步判断模块是否击穿,但驱动光耦老化、驱动电阻变值引发的"软故障"无法通过静态测量发现。实践中应结合驱动波形观测,避免更换模块后再次损坏。
参数备份与恢复是维修的收尾重点。 主控板更换后,电机参数、加减速时间、PID设定值若未完整恢复,设备虽能运行却可能偏离工艺要求。建议维修前通过操作面板或上位软件导出参数,形成设备档案。
三、从维修到寿命周期管理
对于纺织、食品、水处理等连续生产行业,变频器停机带来的产线损失远超维修费用本身。以一条日产200吨的粮食加工线为例,主传动变频器非计划停机4小时,直接产值损失可达数万元。因此,将变频器纳入设备寿命周期管理已成为务实选择:建立每台变频器的运行小时数、负载率、环境温度与历史维修记录台账;对运行超过6年的设备提前安排电容与风扇的预防性更换;对关键工位配置备机或采用一用一备方案。
中能自动化在变频器维修实践中,采用故障树分析与带载测试相结合的方式,维修后设备需在模拟负载下连续运行不少于2小时方可交付。这种"修验一体"的做法,本质上是用工程手段压缩不确定性——毕竟在制造业的成本账本里,可靠的维修从来不是支出项,而是对生产连续性的投资。