工业自动化落地的五个关键环节:从变频器维修到机器人集成的工程实践
工业自动化不是单一设备的堆砌,而是一条从传感层到执行层、从单机控制到产线协同的完整技术链。在汽车零部件、食品加工、化工等行业的实际项目中,这条链上的任何一个薄弱环节都会直接反映为停机率与良品率的波动。结合近年制造业设备改造的公开数据与工程实践,本文梳理工业自动化落地过程中最值得关注的五个环节。
一、传感与选型:自动化的"感知底座"
据行业机构统计,工业现场约三成的控制异常最终可追溯到传感器选型不当或信号漂移。食品、粮食加工等粉尘与潮湿并存的场景中,光电传感器与接近开关的防护等级、响应频率需与产线节拍匹配;而在冶金、建材等高温工况下,热电偶的补偿导线与冷端处理往往比传感器本体更易被忽视。选型的核心不是参数越高越好,而是与工艺介质、环境温度、电磁干扰水平形成匹配关系。一个常见的误区是只看量程与精度,忽略长期稳定性与安装维护空间,结果在调试阶段反复返工。
二、控制核心:PLC编程与电气控制系统改造
PLC编程的质量直接决定产线的可维护性。工程实践表明,采用结构化编程(如功能块复用、状态机建模)的项目,后期故障排查时间平均可缩短百分之三十以上。对于老旧产线的电气控制系统改造,难点往往不在程序本身,而在原有继电器逻辑的逆向梳理与I/O点表的重建。改造时应保留必要的硬接线安全回路,将安全功能与普通控制逻辑分层,避免全部依赖软件实现安全联锁。此外,程序注释、变量命名规范与版本管理,是很多中小制造企业在改造后最容易欠下的"技术债"。
三、驱动与执行:变频器维修与伺服系统调试
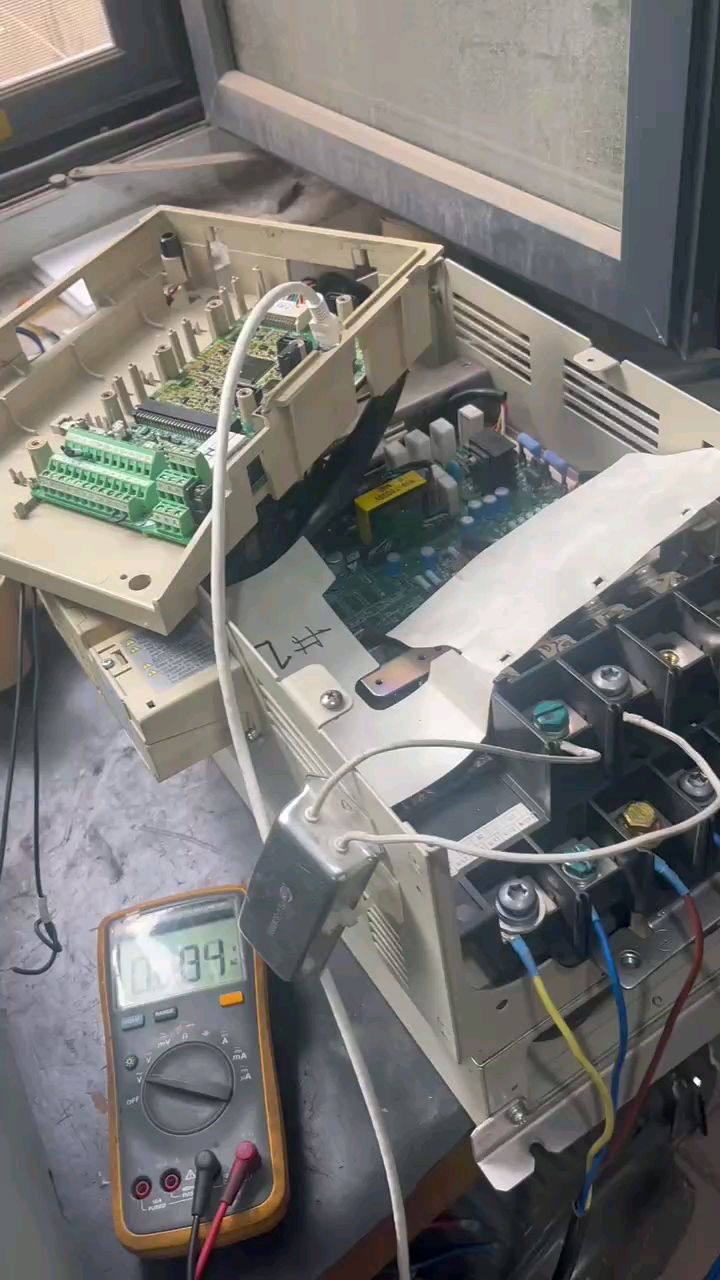
变频器与伺服系统是产线能耗与精度的直接决定者。在纺织、印染、塑料制品等行业,变频器长期运行于高温、高湿环境,电解电容老化与散热风道积尘是最主要的失效原因。规范的预防性维护——包括直流母线电容容量检测、风扇更换周期管理、参数备份——可将非计划停机显著压降。伺服系统调试则更强调机械与控制的一体化:增益整定必须建立在机械刚性、传动间隙与负载惯量比明确的基础上,盲目提高响应往往引发振动与过冲。触摸屏维修与HMI界面优化同样属于这一环节的延伸,人机界面的报警分级与操作权限设计,直接影响一线人员的处置效率。
四、成套与集成:控制柜成套与非标自动化设备
控制柜成套是电气设计的物理呈现。柜内布局、线号标识、接地与屏蔽处理、散热风量计算,这些细节决定了系统在电磁环境复杂的车间里能否稳定运行。非标自动化设备则考验集成能力:从节拍分析、机构选型到与上下游设备的通信对接,需要在设计阶段就明确接口协议与故障互锁逻辑。工业机器人集成项目中,机器人本体与视觉、力控、传送带的协同,往往比机器人编程本身更耗时,安全围栏、光栅与急停回路的设计必须符合相关机械安全标准。
五、数据与运维:让自动化系统持续产生价值
自动化系统的价值不止于"动起来",更在于可观测、可优化。通过对PLC与驱动器的运行数据采集,建立设备健康档案,可以把被动维修转为预测性维护。对于涉及食品、制药等受监管行业的企业,数据留痕还承担着质量追溯的功能。建议企业在项目验收阶段同步建立电气图纸、程序备份、参数清单与维护手册的完整档案,这是后续任何一次改造或扩产的基础。
总体来看,工业自动化的成败取决于传感、控制、驱动、集成与运维五个环节的协同质量。中能自动化长期服务于制造业现场,在变频器维修、PLC编程、控制柜成套与非标自动化设备集成等方向积累了完整的工程经验,可为不同行业客户提供从选型到改造、从调试到运维的系统化支持。